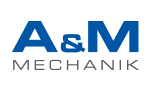
Gratbildung an Spritzgussteilen
Ursachen & NacharbeitGrundlagen kurz erklärt
Typische Stellen für Gratbildung sind:
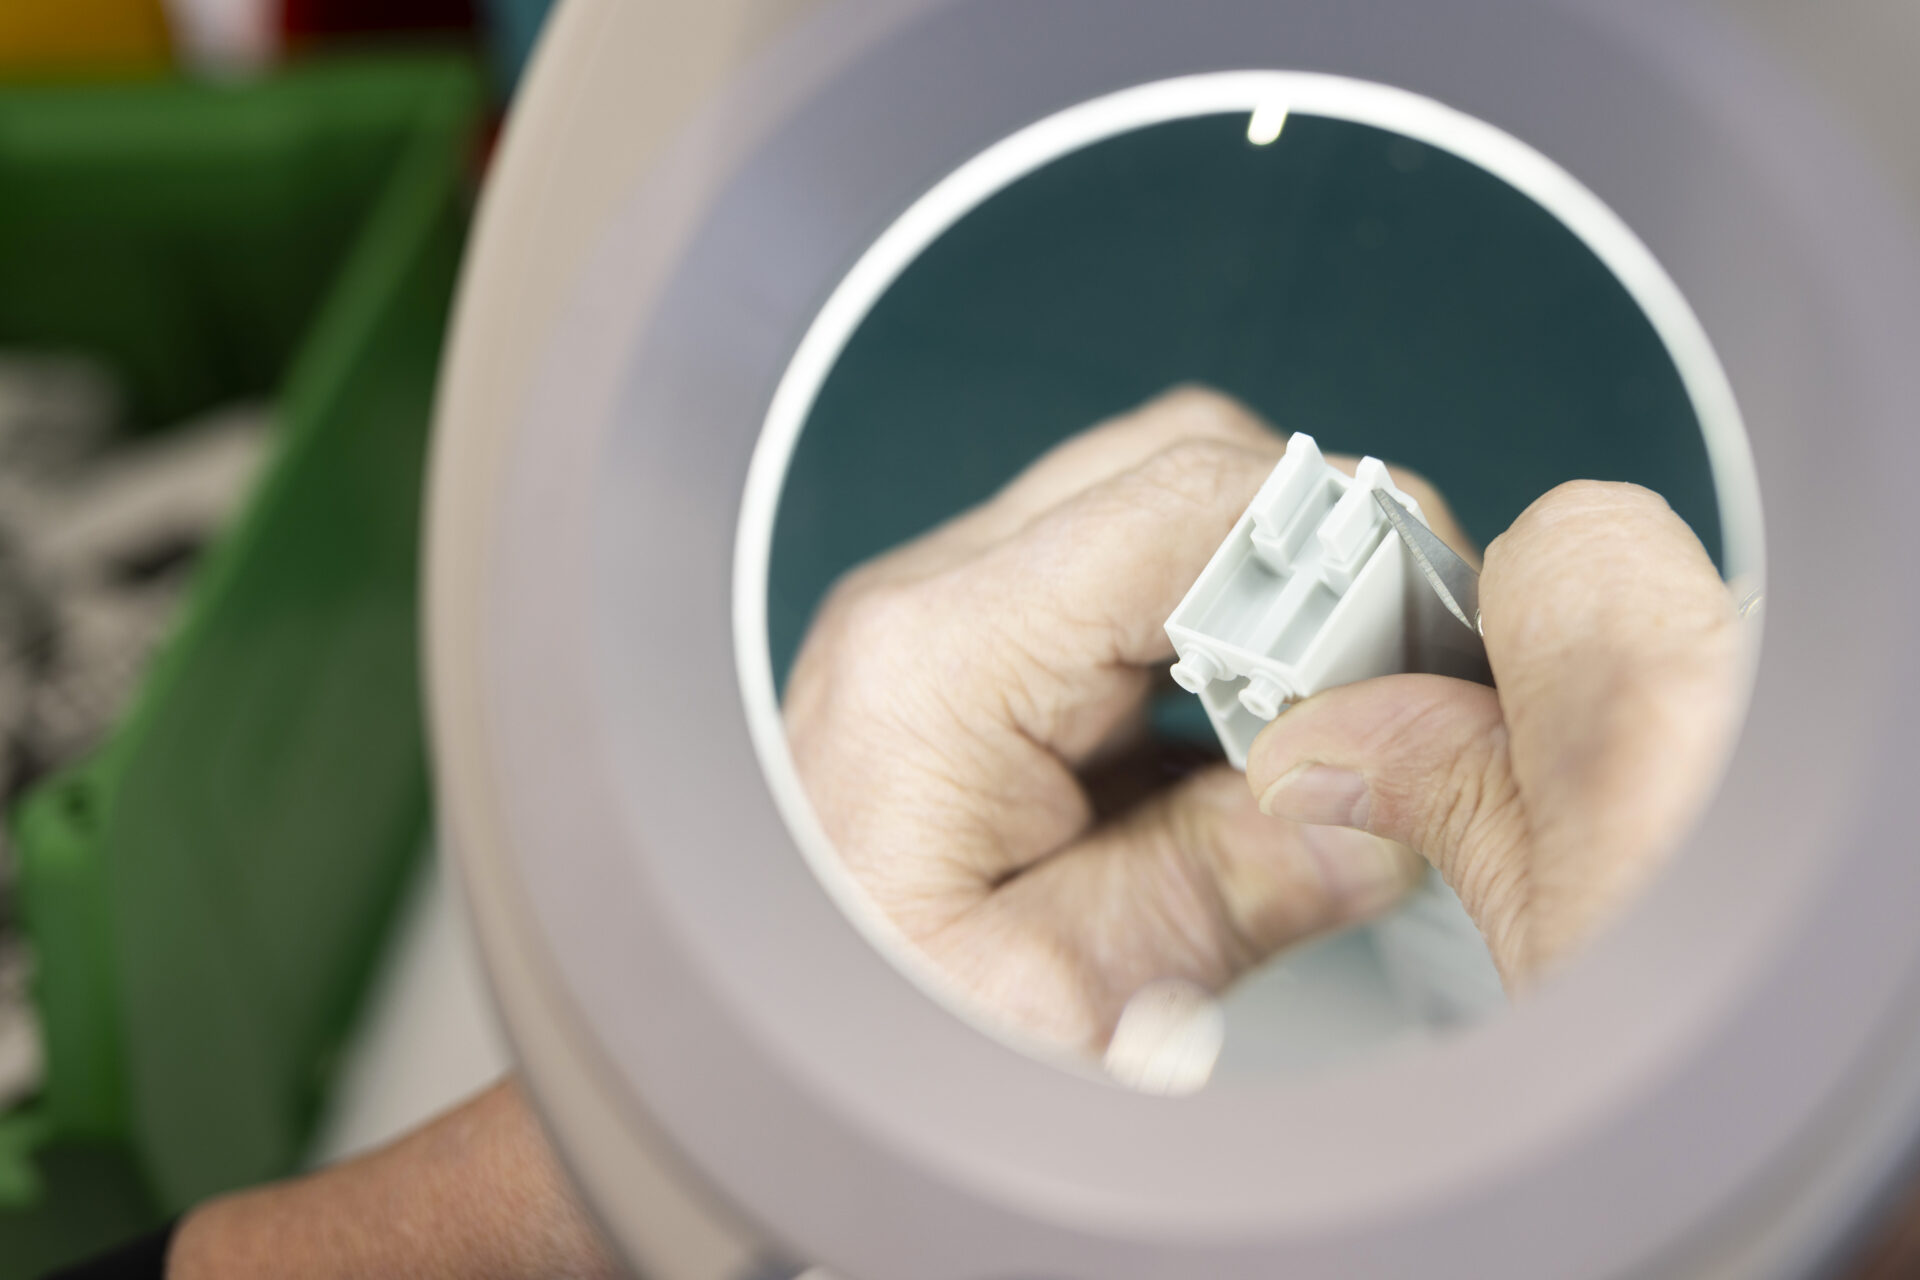
Unsere Leistungen
Nacharbeit und Entgraten
mehr erfahren100% Sichtprüfung und visuelle Prüfung
mehr erfahrenMontage und Demontage
mehr erfahrenKommissionieren, Verpacken und Versand
mehr erfahrenIndustrielle Teilereinigung
mehr erfahrenIndustrielle Dienstleistungen auf Anfrage
mehr erfahrenUrsachen: Warum entstehen Grate an Kunststoffteilen?
Die Ursachen lassen sich in vier Bereiche einteilen.
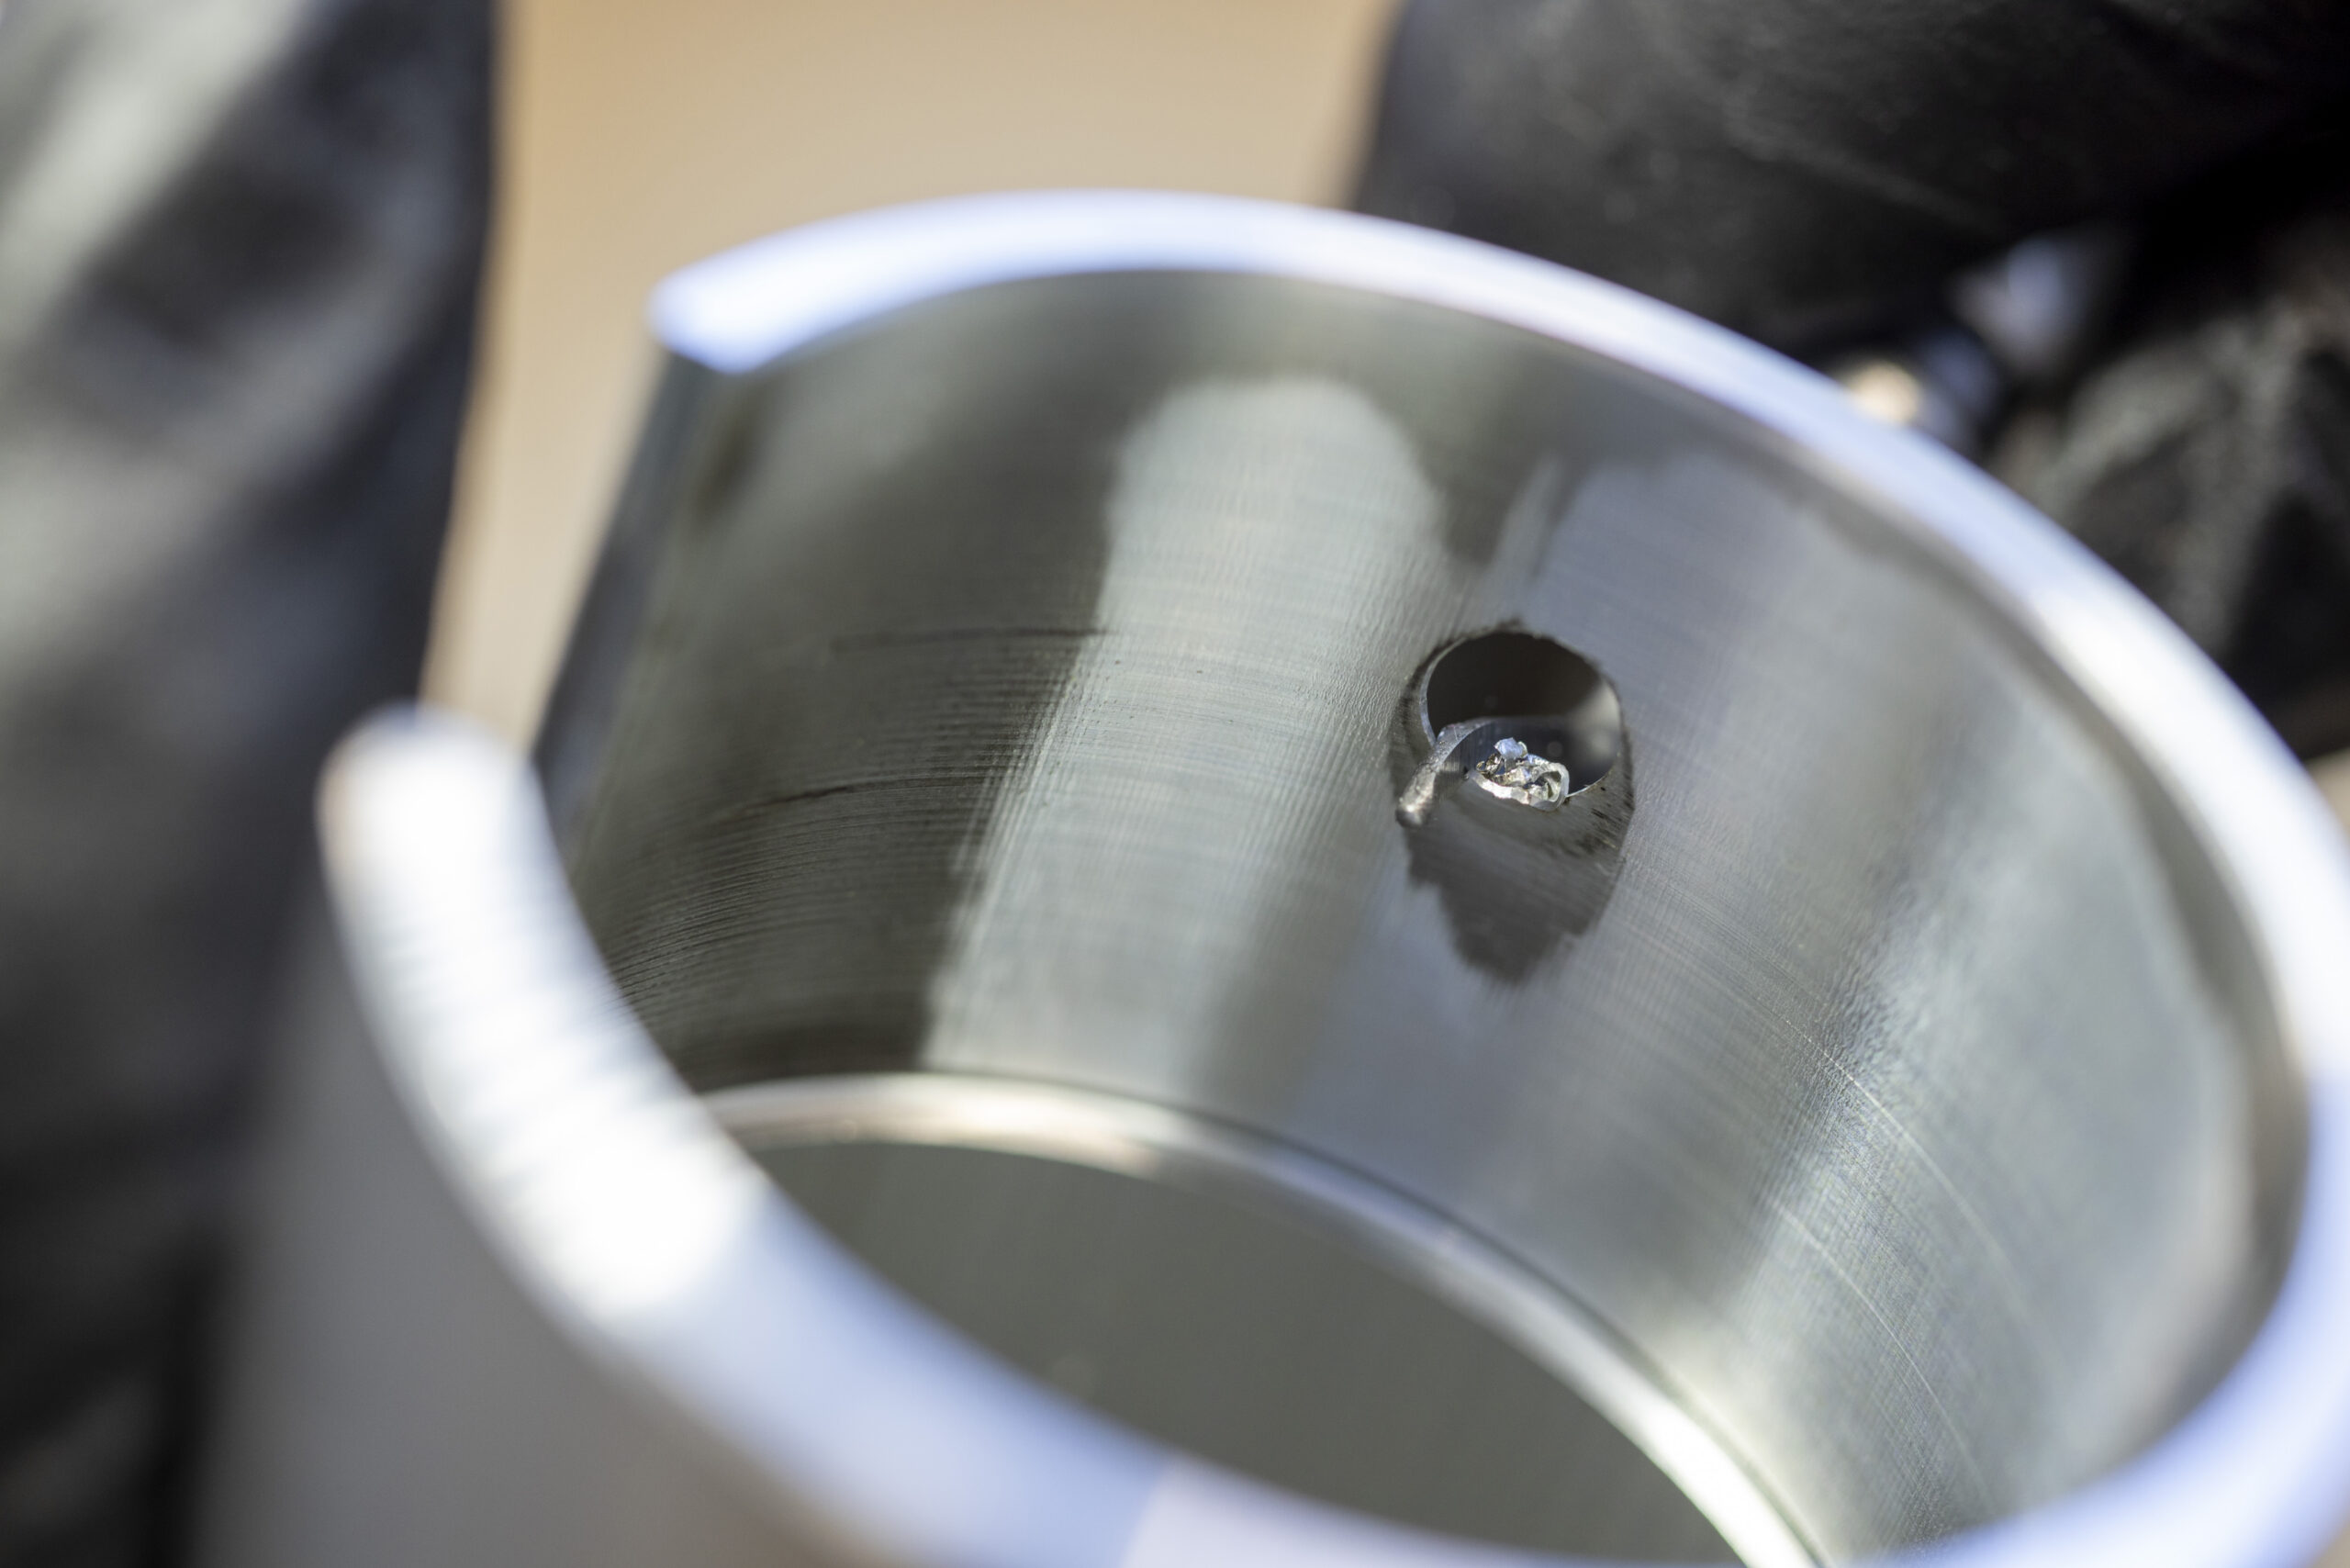
Werkzeug
Prozessparameter
Kritisch sind vor allem ein zu hoher Einspritz- oder Nachdruck, eine zu hohe Einspritzgeschwindigkeit und eine zu späte Umschaltung auf Nachdruck. Die Kavität wird dann überfüllt.
Zu hohe Masse- oder Werkzeugtemperaturen verstärken den Effekt: Die Schmelze wird dünnflüssiger und dringt leichter in feine Spalte ein.
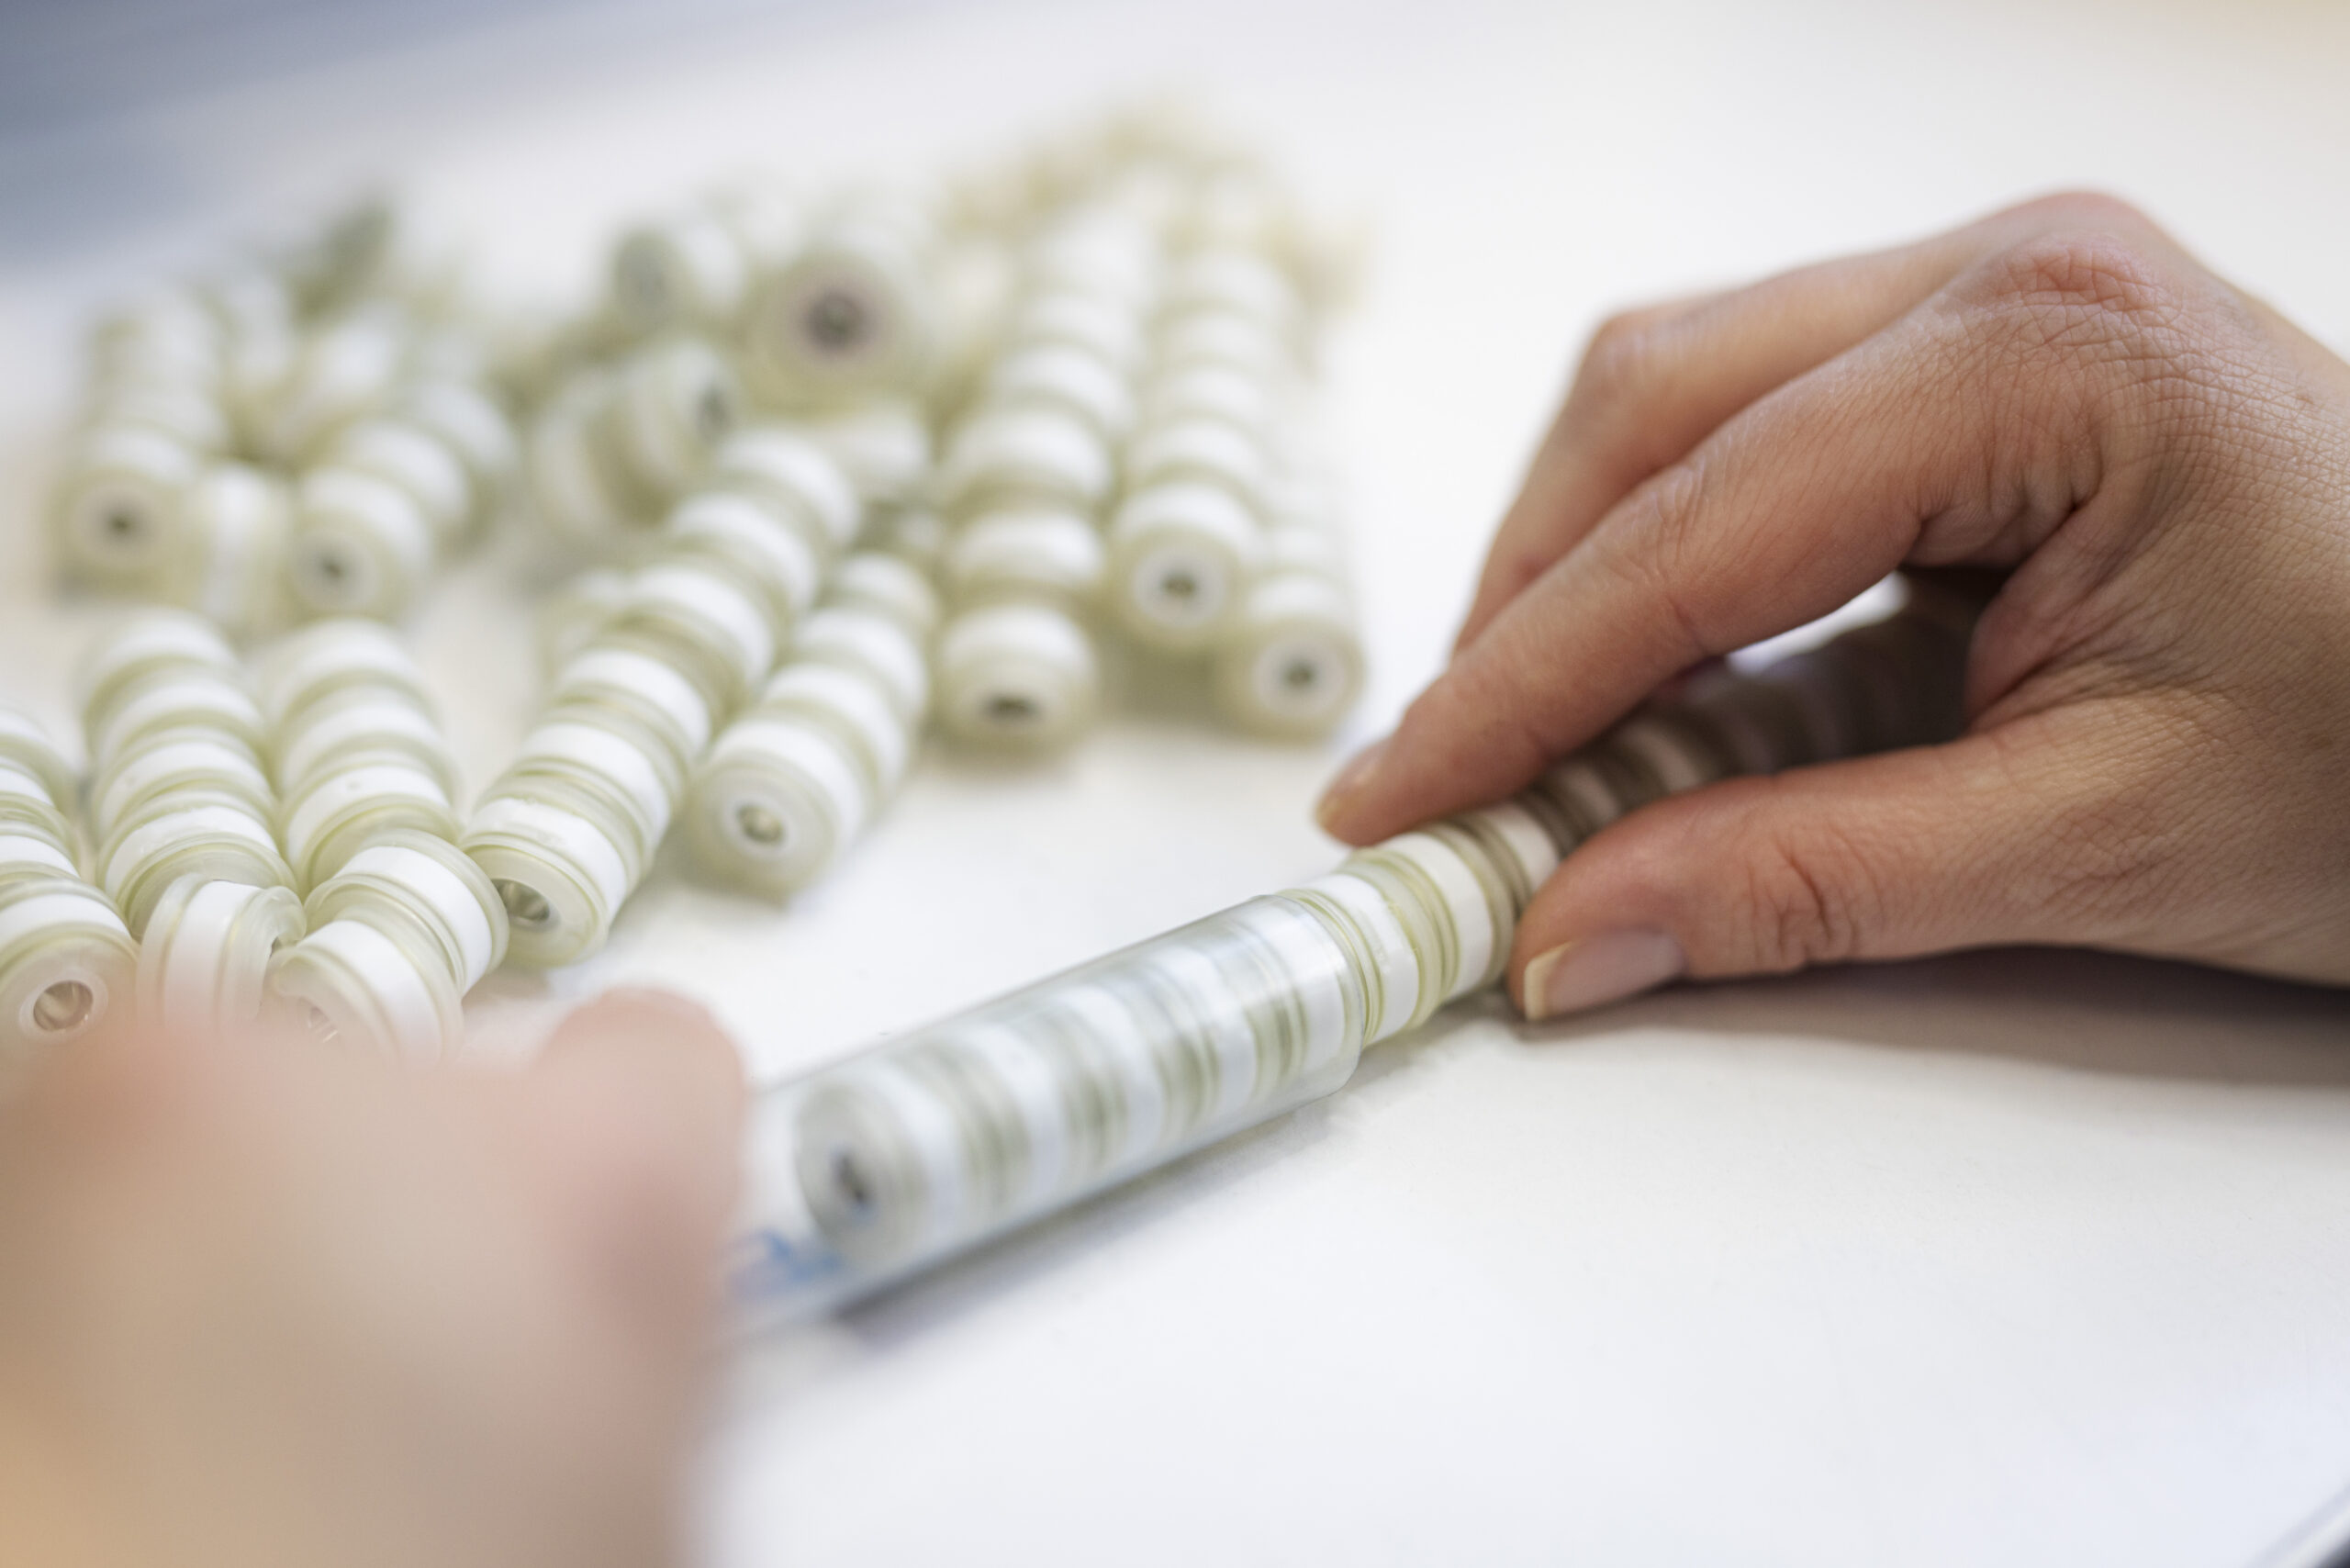
Material
Schon sehr feine Spalte reichen ihnen aus. Auch Restfeuchte im Granulat oder Chargenschwankungen können das Fließverhalten verändern.
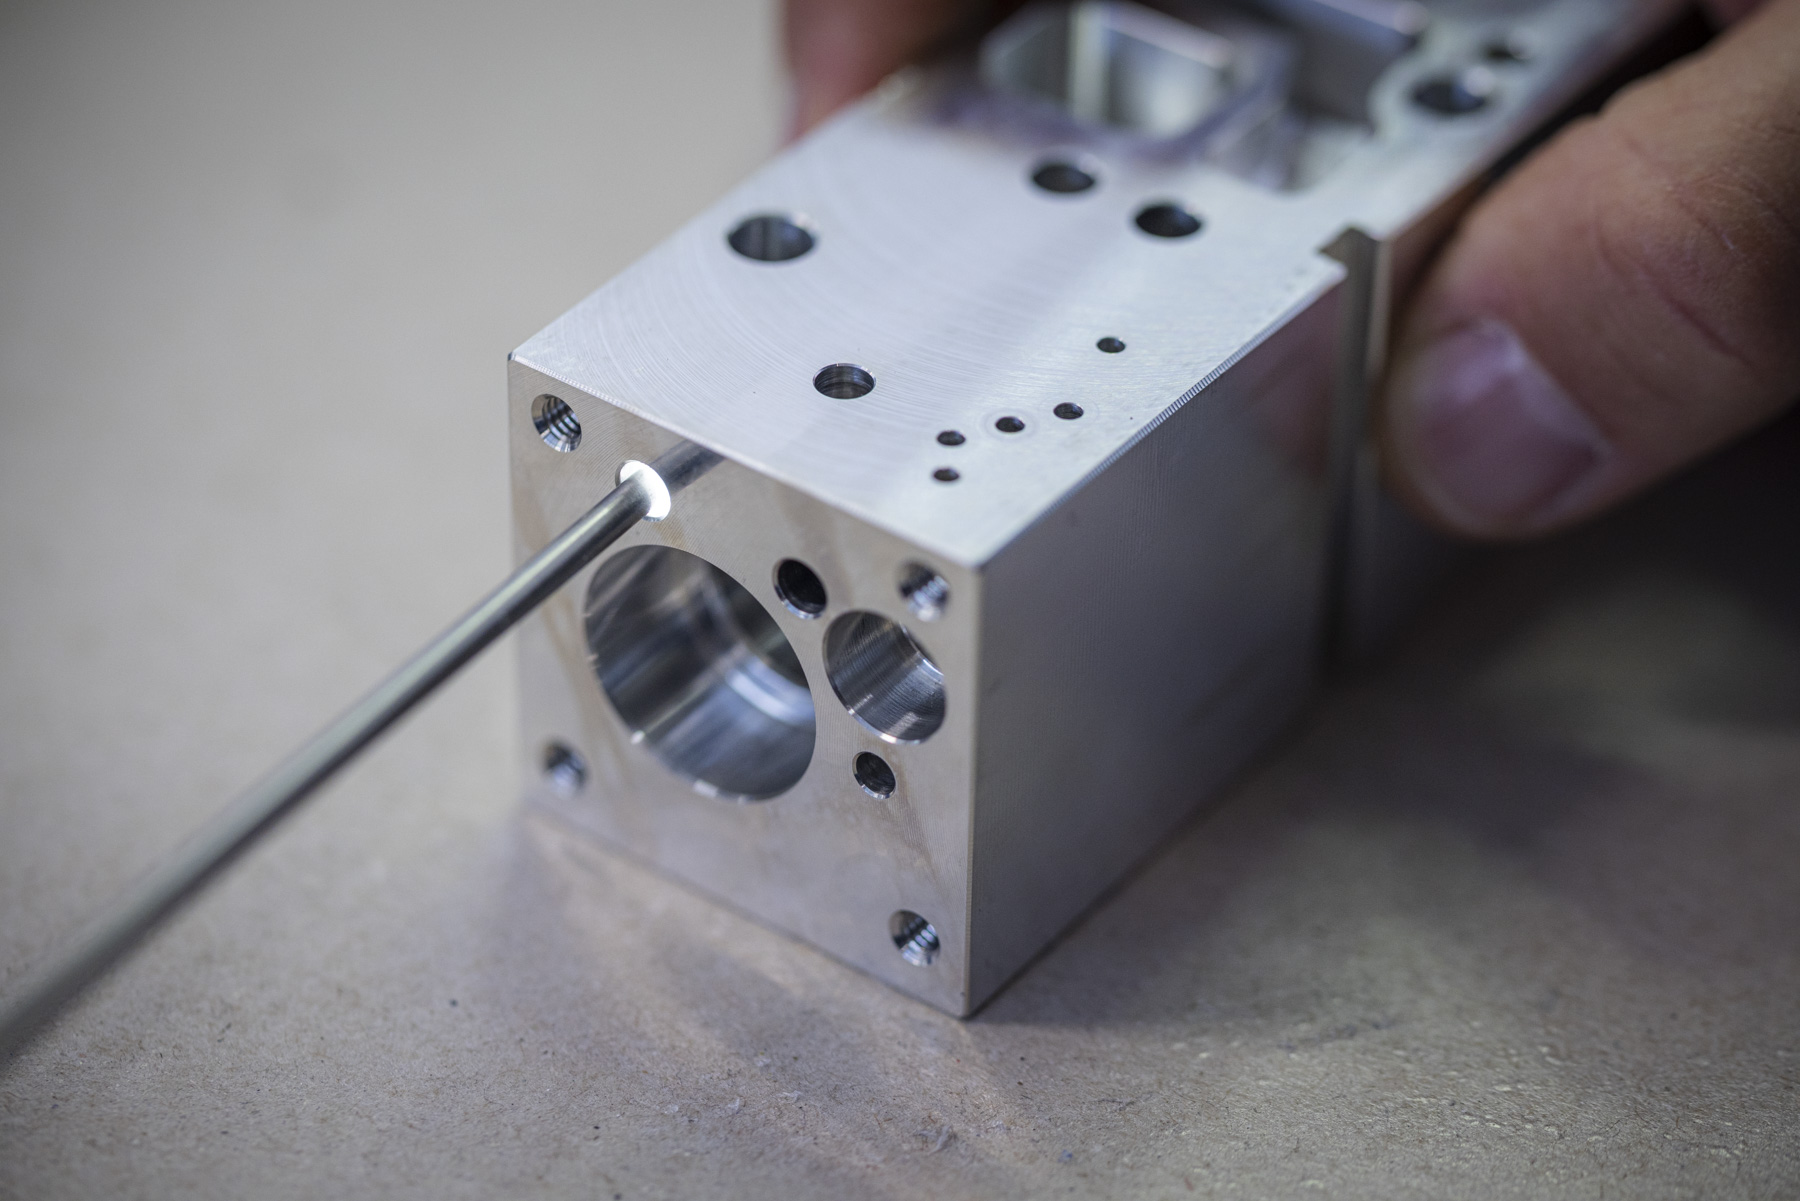
Maschine
Ursache kann eine zu klein dimensionierte Maschine sein, aber auch eine falsch eingestellte Schließkraft oder Verschleiß an Holmen und Schließeinheit.

Gratbildung vermeiden: Was im Prozess hilft
In der Praxis haben sich diese Schritte bewährt:
Werkzeug regelmäßig warten
Trennebene reinigen, Verschleiß an Schiebern und Auswerfern prüfen, beschädigte Kanten nacharbeiten lassen.
Prozess optimieren
Nachdruck und Einspritzgeschwindigkeit reduzieren, den Umschaltpunkt korrekt setzen, Temperaturen an die Materialvorgaben anpassen.
Zuhaltekraft prüfen
Passt die Maschine zur projizierten Fläche des Formteils und zum Werkzeuginnendruck?
Material kontrollieren
Granulat nach Herstellervorgabe trocknen, Chargenwechsel beobachten.
Entlüftung auslegen
Dann ist die Nacharbeit nicht die Notlösung, sondern ein fester Bestandteil der Qualitätssicherung.
Entlüftungsspalte so dimensionieren, dass Luft entweicht, Schmelze aber nicht.
Nacharbeit: Wie werden Kunststoffteile entgratet?
| Verfahren | So funktioniert es | Geeignet für |
|---|---|---|
| Manuelles Entgraten | Grat wird mit Entgratwerkzeug, Messer oder Schaber von Hand entfernt | komplexe Geometrien, Sicht- und Funktionsflächen, wechselnde Teile |
| Kryogenes Entgraten | Teile werden mit Flüssigstickstoff tiefgekühlt, der spröde Grat wird abgestrahlt | Elastomere und weiche Kunststoffe in großen Stückzahlen |
| Gleitschleifen | Teile laufen mit Schleifkörpern in einem Behälter | robuste Kleinteile, bei denen Kanten verrunden dürfen |
| Automatisiert (Roboter, Laser, Wasserstrahl) | programmierte Bearbeitung definierter Konturen | sehr hohe, gleichbleibende Stückzahlen bei stabiler Gratlage |
Wann manuelles Entgraten die beste Wahl ist
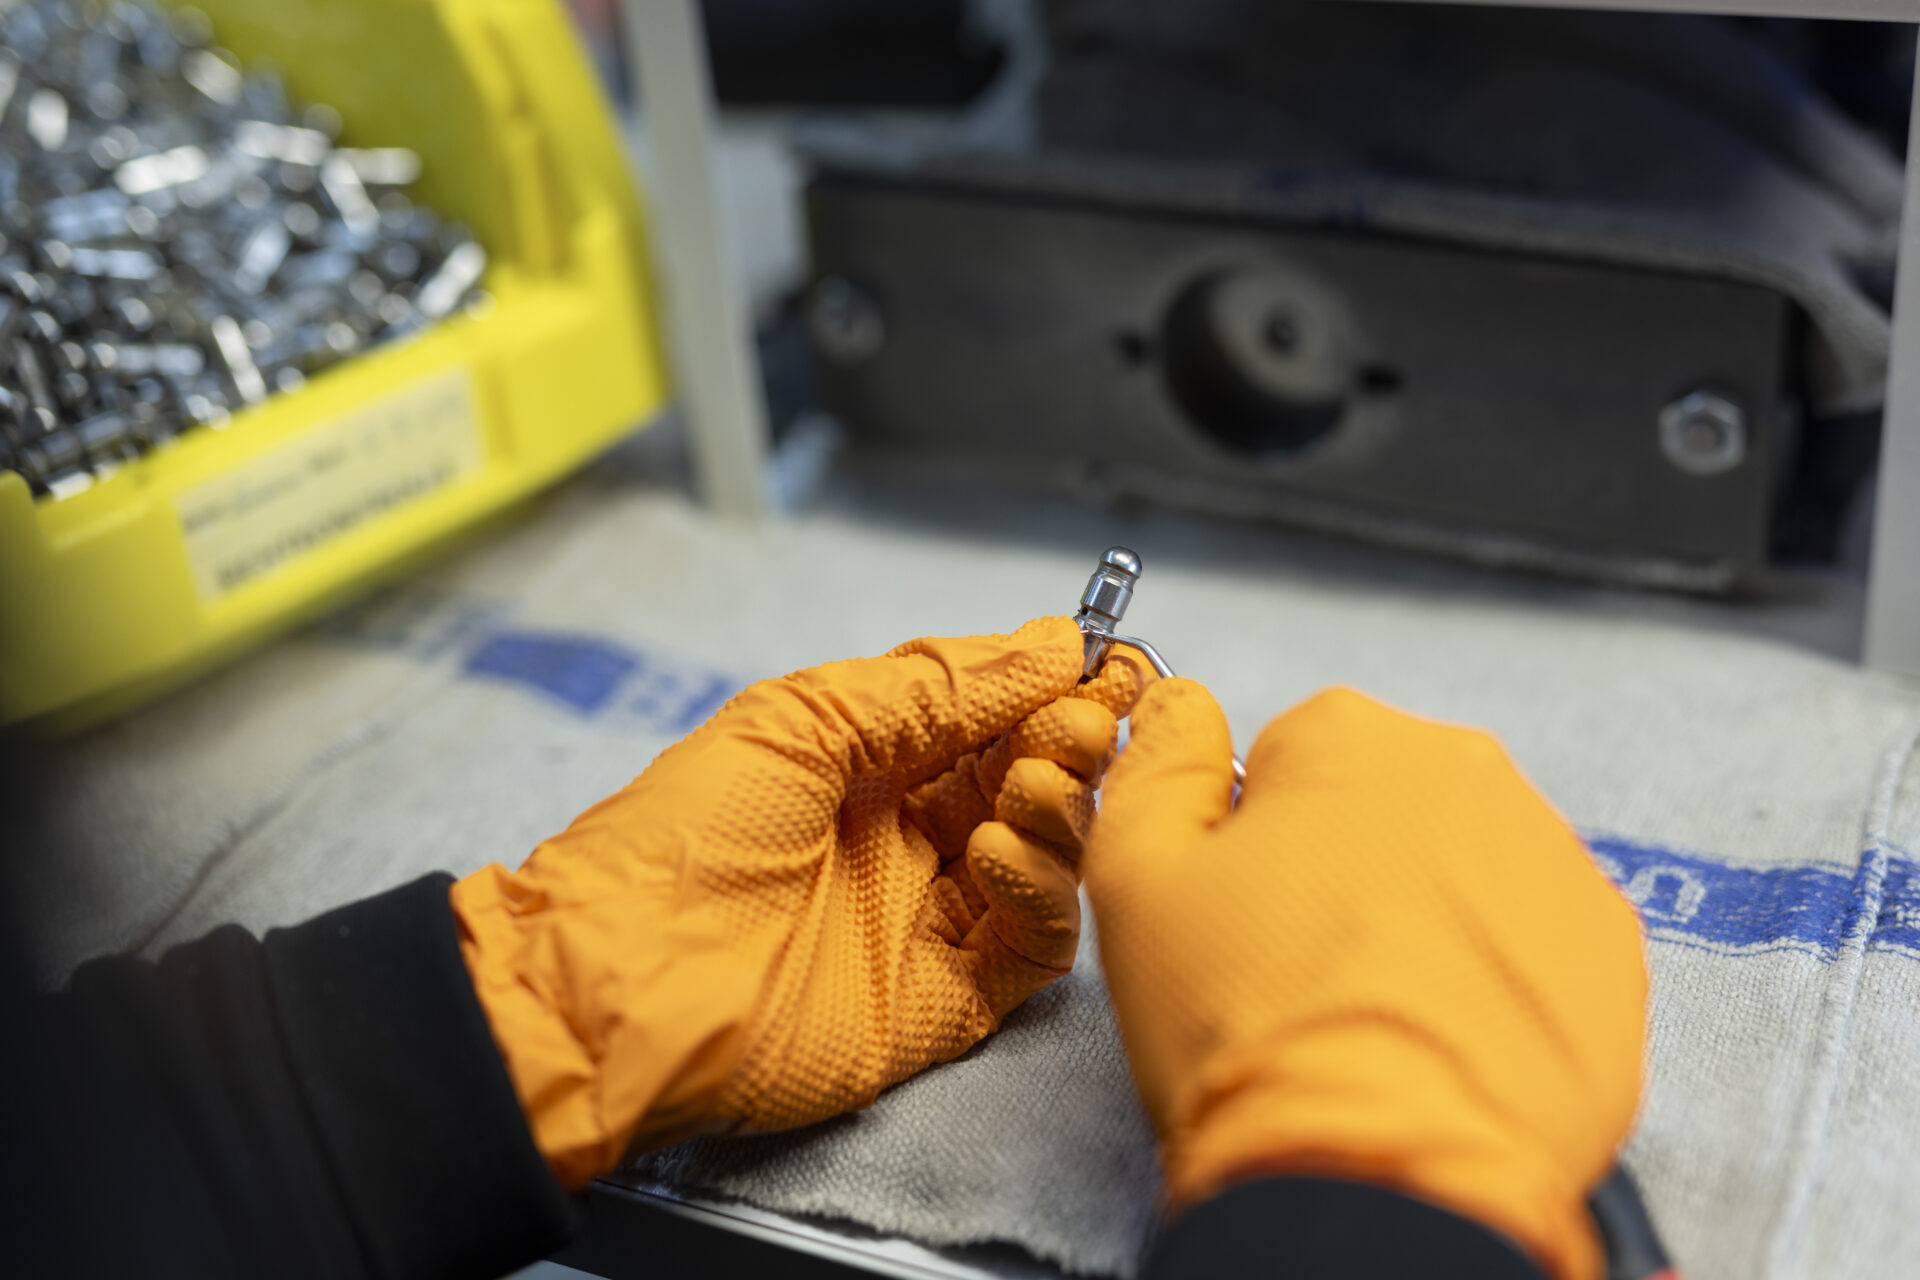
Manuelles Entgraten ist dagegen flexibel und schonend. Geschulte Mitarbeitende entfernen Grat gezielt, ohne Funktionsflächen zu beschädigen – und prüfen jedes Teil dabei gleich mit. Diese Kombination aus Entgraten und Sichtprüfung ist besonders bei Kunststoff- und Elastomerteilen für Automotive und Maschinenbau gefragt.
Kunststoffteile entgraten lassen: Wann sich ein Dienstleister lohnt
eine Zertifizierung nach ISO 9001, Erfahrung mit Ihren Werkstoffen und eine klare Abstimmung der Anforderungen per Zeichnung oder Grenzmuster.
Dann wird aus dem Gratproblem ein planbarer Prozessschritt.
Praktisch: Entgraten, Sichtprüfung und das versandfertige Verpacken lassen sich in einem Durchgang erledigen.
Grat verstehen, Qualität sichern
Genau darauf ist die A&M Mechanik GmbH & Co. KG spezialisiert. Seit über 30 Jahren entgratet und prüft das Familienunternehmen aus Bexbach im Saarpfalz-Kreis Serienteile aus Kunststoff, Elastomer und Metall – für Kunden aus Maschinenbau, Automotive und Kunststoffverarbeitung. Rund 60 Mitarbeitende arbeiten in einem nach ISO 9001 und ISO 14001 zertifizierten Managementsystem.
Betreut werden Kunden im Saarland und überregional, etwa in Kaiserslautern, Karlsruhe, Mannheim und Wiesbaden. Alle Standorte finden Sie unter Einsatzgebiete.
Häufige Fragen zur Gratbildung beim Spritzguss
Was ist der Unterschied zwischen Grat und Schwimmhaut?
Im Spritzguss werden beide Begriffe meist gleichbedeutend verwendet. Gemeint ist überschüssiger Kunststoff, der in Spalte des Werkzeugs eindringt – häufig an der Trennebene.
Ist Gratbildung immer ein Werkzeugproblem?
Nein. Verschleiß am Werkzeug ist zwar die häufigste Ursache, aber auch zu hoher Nachdruck, zu hohe Temperaturen, dünnflüssiges Material oder zu geringe Zuhaltekraft führen zu Grat.
Welche Kunststoffe neigen besonders zu Grat?
Vor allem niedrigviskose Thermoplaste wie Polyamid (PA), Polypropylen (PP) oder Polyoxymethylen (POM). Auch Elastomerteile müssen häufig entgratet werden.
Kann man Kunststoffteile entgraten, ohne die Oberfläche zu beschädigen?
Ja. Beim manuellen Entgraten wird der Grat gezielt entfernt, Sicht- und Funktionsflächen bleiben unberührt. Voraussetzung sind geschulte Mitarbeitende und klar definierte Anforderungen.
Lohnt sich das Entgraten auch bei großen Stückzahlen?
Ja. Ein spezialisierter Dienstleister bearbeitet Serienteile von Kleinserien bis zur Großserie – meist kombiniert mit einer Sichtprüfung, damit nur einwandfreie Teile ausgeliefert werden.
Jetzt Anfrage senden
Jetzt unverbindlich anfragen – das Team berät Sie persönlich zu Ihren Teilen, Anforderungen und Stückzahlen.